Regulator CO2 akuarium dengan pengukur tekanan ganda dan penghitung gelembung tunggal ini diranca...
See Details
 Organisasi
Panduan Utama Regulator Tekanan Pemotongan: Fungsi, Jenis, dan Saran Pembelian
Berita Industri-A pengatur tekanan pemotongan mengurangi gas bertekanan tinggi dari silinder ke keluaran terkontrol yang diperlukan untuk operasi pemotongan oxy-fuel atau plasma. Regulator yang tepat bergantung pada tiga faktor: the layanan gas (oksigen dan gas bahan bakar seperti asetilena, propana, atau gas alam masing-masing memerlukan regulator khusus dengan pemasangan CGA yang benar), rentang tekanan yang dibutuhkan proses pemotongan Anda (pemotongan bahan bakar oksi biasanya membutuhkan 20-60 PSI oksigen untuk pelat tipis dan hingga 90 PSI untuk pelat tebal, sedangkan pemotongan plasma seringkali memerlukan 60-120PSI udara bersih dan kering), dan kapasitas aliran diperlukan untuk mempertahankan pemotongan yang stabil tanpa penurunan tekanan. Memilih regulator yang berukuran terlalu kecil atau tidak kompatibel dengan gas menyebabkan kualitas potongan yang tidak konsisten, penumpukan sampah, dan risiko keselamatan.
Apa Itu Regulator Tekanan Pemotongan dan Bagaimana Cara Kerjanya
Regulator tekanan pemotongan terhubung ke tabung gas dan menurunkan tekanan silinder yang tersimpan ke tekanan kerja stabil yang disalurkan ke obor pemotongan atau sistem plasma. Pemotongan bahan bakar oksi bergantung pada aliran oksigen dengan kemurnian tinggi yang dikombinasikan dengan bahan bakar gas yang dipanaskan terlebih dahulu untuk melelehkan dan menerbangkan logam di sepanjang garis pemotongan. Pemotongan plasma malah menggunakan gas yang diatur (seringkali udara terkompresi, nitrogen, atau oksigen) untuk membentuk busur plasma terionisasi yang memotong material.
Secara internal, regulator menggunakan mekanisme diafragma dan pegas yang prinsipnya sama dengan regulator gas lainnya: saat operator memutar sekrup penyetel, tegangan pegas terhadap diafragma membuka atau menutup katup internal, mengontrol berapa banyak gas yang melewati ke sisi bertekanan rendah. Regulator pemotongan yang berfungsi dengan baik harus menahan tekanan pengiriman sekitar 1-3 PSI dari titik setel , meskipun permintaan obor berfluktuasi selama penusukan dan pemotongan.
Jenis Regulator Tekanan Pemotongan
Regulator pemotongan dikategorikan berdasarkan proses pemotongan yang didukungnya dan berdasarkan desain pengurangan tekanan internalnya.
Regulator Pemotongan Bahan Bakar Oxy
Ini datang berpasangan: pengatur oksigen dan pengatur bahan bakar gas (asetilen, propana, atau gas alam). Mereka tidak pernah dapat dipertukarkan, karena alat kelengkapan bahan bakar gas menggunakan ulir kiri dan peringkat tekanan lebih rendah, sedangkan regulator oksigen menggunakan ulir kanan dan diberi peringkat untuk tekanan masuk yang jauh lebih tinggi.
Regulator Gas Pemotongan Plasma
Sistem plasma sering kali menggunakan pengatur yang terpasang atau dipasangkan dengan filter dan pemisah kelembapan, karena air atau oli dalam jumlah kecil sekalipun dalam pasokan udara dapat menyebabkan kualitas potongan yang buruk dan memperpendek umur bahan habis pakai. Banyak kompresor bengkel memberi makan pemotong plasma melalui regulator saluran khusus yang dirancang untuk keluaran aliran tinggi terus menerus daripada unit model silinder.
Desain Satu Tahap vs. Dua Tahap
Regulator pemotongan satu tahap umum digunakan untuk penggunaan portabel dan tugas ringan. Regulator dua tahap mempertahankan keluaran yang lebih stabil saat tekanan silinder menurun, yang merupakan hal paling penting untuk pemotongan yang lama dan terus menerus pada pelat tebal. Unit dua tahap biasanya membatasi penurunan tekanan hingga di bawah 2 PSI dibandingkan dengan 5-8 PSI pada model satu tahap setelah silinder turun di bawah 500 PSI.
| Proses Pemotongan | Gas yang Digunakan | Tekanan Kerja Khas | Pemasangan Umum |
|---|---|---|---|
| Pemotongan Oks-Asetilena | Oksigen | 20-60 PSI | CGA 540 |
| Pemotongan Oks-Asetilena | asetilena | 3-15PSI | CGA 510 (utas kiri) |
| Pemotongan Oks-Propana | propana | 5-20 PSI | CGA 510 (utas kiri) |
| Pemotongan Plasma | Udara Terkompresi / Nitrogen | 60-120 PSI | Pemasangan jalur NPT |
Komponen Utama dan Fungsinya
- Pengukur tekanan tinggi: Menunjukkan sisa tekanan silinder sehingga operator dapat merencanakan penggantian gas sebelum pemotongan dihentikan.
- Pengukur tekanan rendah (pengiriman): Menunjukkan tekanan kerja yang dikirim ke obor pemotongan atau sistem plasma.
- Sekrup penyesuaian: Memungkinkan operator menentukan tekanan spesifik yang diperlukan untuk ketebalan pelat yang dipotong.
- Rakitan diafragma dan pegas: Mempertahankan tekanan keluaran yang konsisten dengan merespons perubahan permintaan hilir.
- Katup pelepas pengaman: Melepaskan gas secara otomatis jika tekanan melebihi batas pengenal regulator, mencegah pecahnya.
- Filter/pemisah kelembaban (sistem plasma): Menghilangkan air dan minyak dari udara bertekanan sebelum mencapai obor, sehingga melindungi kualitas potongan dan bahan habis pakai.
Cara Memilih Regulator Tekanan Pemotongan yang Tepat
1. Sesuaikan Regulator dengan Proses Pemotongan Anda
Pemotongan bahan bakar oksigen memerlukan dua regulator terpisah (oksigen dan bahan bakar gas), sedangkan pemotongan plasma memerlukan kombinasi regulator atau filter-regulator yang sesuai dengan aliran dan tekanan sistem plasma Anda. Jangan pernah mengganti regulator khusus pengelasan untuk penggunaan pemotongan jika regulator tersebut tidak memiliki laju aliran yang lebih tinggi untuk mengurangi permintaan obor.
2. Ukur Regulator untuk Ketebalan Pelat Anda
Pelat yang lebih tebal membutuhkan tekanan dan aliran oksigen yang lebih tinggi agar potongan tetap bergerak melalui material. Sebagai referensi umum, memotong baja berukuran 1/4 inci biasanya membutuhkan sekitar 30 PSI oksigen, sedangkan baja berukuran 2 inci memerlukan 55-60 PSI atau lebih . Pilih regulator dengan peringkat keluaran maksimum yang nyaman di atas potongan paling tebal yang Anda harapkan.
3. Periksa Kapasitas Aliran, Bukan Hanya Tekanan
Regulator dapat diberi nilai tekanan yang benar namun tetap membatasi aliran jika lubang internalnya terlalu kecil untuk pemotongan volume tinggi. Untuk pemotongan tugas berat atau produksi, carilah regulator yang secara eksplisit dinilai untuk layanan obor pemotongan daripada regulator pengelasan untuk tujuan umum.
4. Memprioritaskan Regulator Dua Tahap untuk Pemotongan Panjang
Sejak saat itu, bengkel-bengkel produksi yang beroperasi dalam jangka waktu yang lama dan terus-menerus mendapat manfaat dari regulator dua tahap penyimpangan tekanan di bawah 2 PSI menjaga lebar garitan dan kualitas tepi tetap konsisten dari awal hingga akhir pemotongan.
5. Untuk Sistem Plasma, Konfirmasikan Persyaratan Kualitas Udara
Kebanyakan produsen pemotong plasma menentukan kadar air dan minyak maksimum untuk udara masukan. Memasangkan regulator dengan kombinasi filter/pengering yang sesuai seringkali lebih penting daripada nilai tekanan regulator saja.
Pedoman Pemasangan dan Keselamatan
- Periksa katup silinder dan saluran masuk regulator dari oli, gemuk, atau kotoran sebelum menyambung, terutama untuk servis oksigen.
- Retakkan katup silinder sebentar untuk membersihkan debu dari saluran keluar, berdirilah di samping, bukan di depannya.
- Pasang regulator dan kencangkan dengan kencang menggunakan kunci pas, hindari pengencangan berlebihan yang dapat merusak dudukan.
- Kembalikan sekrup penyetelan sepenuhnya sebelum membuka katup silinder, lalu buka secara perlahan.
- Uji semua sambungan dengan solusi pendeteksi kebocoran yang disetujui; jangan pernah menguji kebocoran dengan api terbuka .
- Atur tekanan kerja secara bertahap saat gas mengalir melalui obor, dengan mengacu pada bagan pemotongan pabrikan untuk ketebalan pelat Anda.
Regulator dan perlengkapan oksigen harus tetap bebas minyak dan lemak, karena oksigen di bawah tekanan yang dikombinasikan dengan hidrokarbon dapat terbakar dengan hebat. Aturan tunggal ini mencegah sebagian besar kecelakaan pemotongan oxy-fuel di bengkel fabrikasi.
Praktik Terbaik Pemeliharaan
Kebanyakan produsen merekomendasikan pemeriksaan penuh dan kalibrasi ulang setiap 12 bulan , atau lebih sering dalam operasi pemotongan volume tinggi.
- Tutup katup silinder dan lepaskan tekanan sisa dari regulator pada akhir setiap shift.
- Simpan regulator di tempat yang bersih dan kering, jauh dari debu, kelembapan, dan kerusakan akibat benturan.
- Kuras pemisah kelembapan secara teratur pada sistem pemotongan plasma untuk mencegah sisa air ke dalam obor.
- Ganti pengukur yang menunjukkan jarum merayap atau menempel, yang biasanya menandakan kursi sudah aus atau kontaminasi internal.
- Gunakan hanya pelumas yang aman untuk oksigen pada regulator layanan oksigen; jangan pernah menggunakan gemuk berbahan dasar minyak bumi standar.
Kesalahan Umum yang Harus Dihindari
- Membuka katup silinder terlalu cepat , menyebabkan lonjakan tekanan yang dapat merusak pengukur atau diafragma.
- Menggunakan pengatur tingkat pengelasan untuk aplikasi pemotongan aliran tinggi yang tidak dirancang untuk ditangani.
- Memaksa adaptor untuk menyambungkan fitting gas yang tidak kompatibel, sehingga mengabaikan desain keselamatan bawaan.
- Mengabaikan penurunan tekanan di tengah-tengah, yang sering kali menandakan regulator terlalu kecil atau silinder hampir kosong.
- Mengabaikan filter/pengering udara pada sistem plasma, menyebabkan tepian yang terpotong buruk dan keausan dini pada bahan habis pakai.
Regulator tekanan pemotongan mempunyai dampak langsung terhadap kualitas pemotongan, efisiensi gas, dan keamanan bengkel. Pilihan yang tepat adalah mencocokkan regulator dengan proses pemotongan dan jenis gas Anda, menyesuaikannya dengan ketebalan pelat dan kebutuhan aliran pada umumnya, serta memilih desain dua tahap untuk pemotongan panjang atau skala produksi. Dikombinasikan dengan pemasangan yang tepat dan pemeliharaan rutin, regulator yang tepat akan menghasilkan pemotongan yang konsisten dan bersih serta lingkungan kerja yang lebih aman selama penggunaan bertahun-tahun.
Produk terkait
-
-
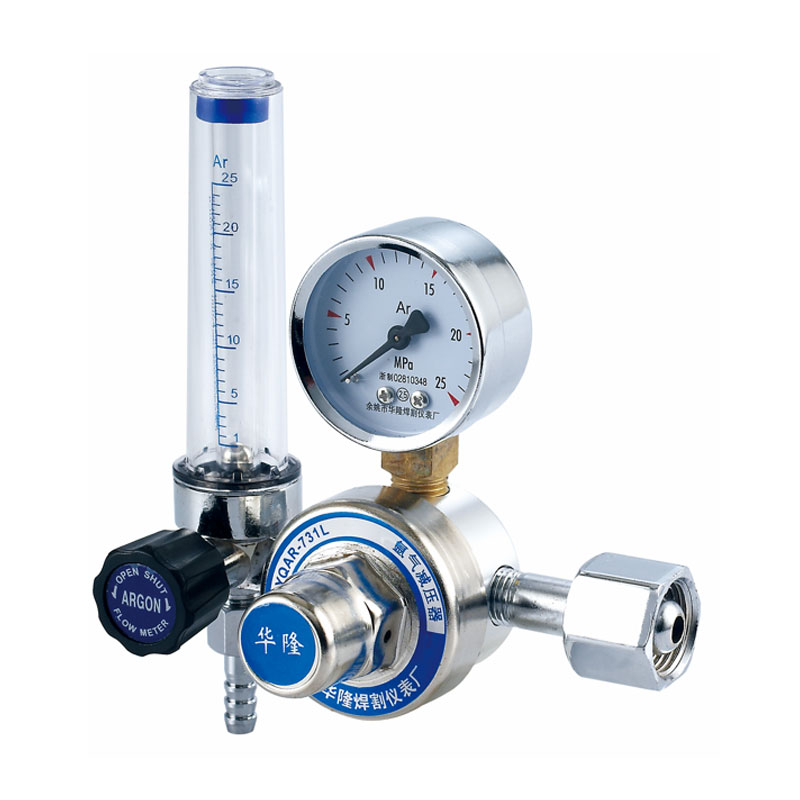
Regulator Silinder Argon Tekanan Tinggi ArR-01 adalah perangkat pengatur tekanan yang dirancang u...
See Details -
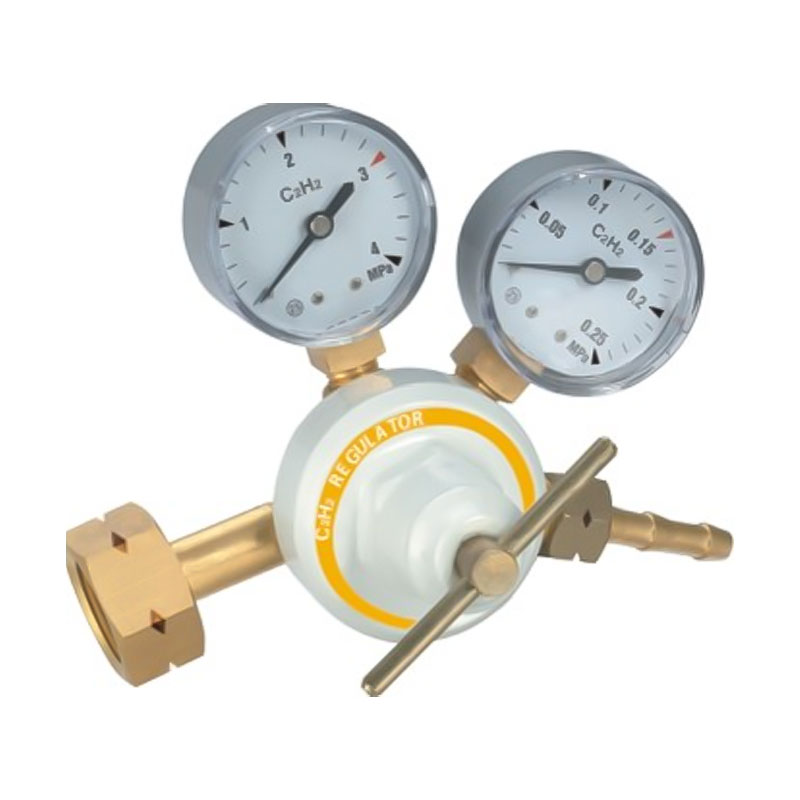
Regulator Asetilena Pengelasan dan Pemotongan Stabilitas Tinggi AR-56 dirancang dengan fokus pada...
See Details -
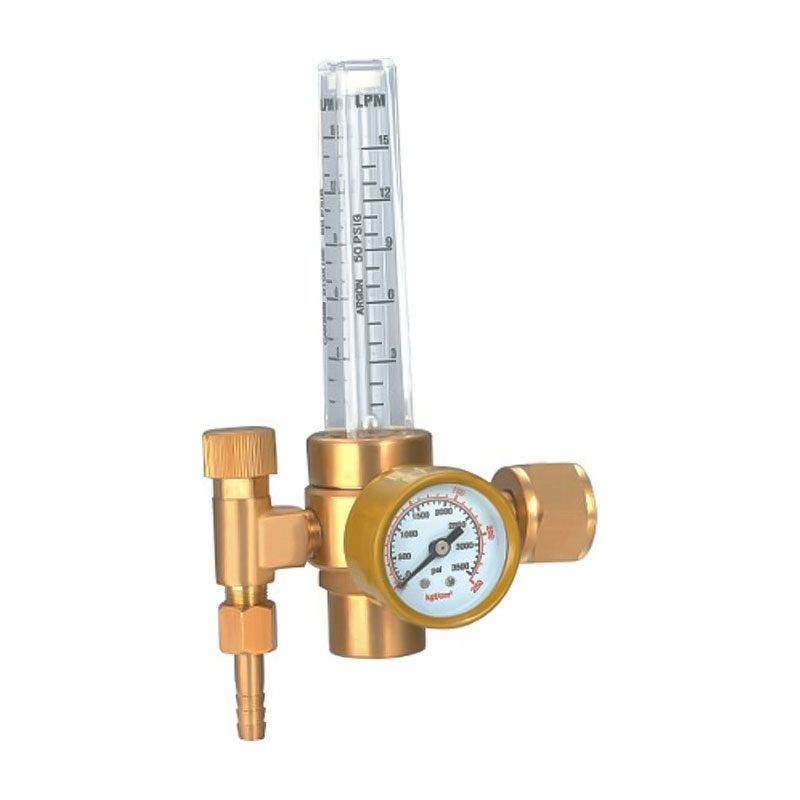
Regulator Argon Presisi Tekanan Tinggi AR-191T adalah perangkat pengatur tekanan yang dirancang k...
See Details -

Pengontrol Pengurang Tekanan Oksigen dan Tekanan Antarmuka yang Dapat Disesuaikan OR-09 dirancang...
See Details -

Regulator tekanan akuarium CO2 pengukur ganda yang ramah lingkungan ini dirancang untuk lanskap t...
See Details -

Pengatur tekanan CO2 tanaman akuarium ini dirancang untuk lansekap tanaman air dan sistem akuariu...
See Details -

Regulator Argon Hemat Energi ArR-19, dengan desain hemat energi sebagai intinya, cocok untuk berb...
See Details
- TENTANG KAMI
- Profil perusahaan
- Factory Show
- Honor & Certificates
- PRODUK
- Regulator Tekanan untuk Pengelasan dan Pemotongan
- Pengatur Tekanan Akuarium
- Pengatur Tekanan Bir dan Minuman
- Peredam Tekanan Pipa
- INFORMASI KONTAK
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Jalan Tanjialing Barat, Jalan Lanjiang, Yuyao, 315400, Zhejiang

-
- KODE QR SELULER

