Pengontrol Pengurang Tekanan Oksigen dan Tekanan Antarmuka yang Dapat Disesuaikan OR-09 dirancang...
See Details
 Organisasi
Pemotongan Oxy-Acetylene: Cara Mengatur Tekanan Asetilena dan Regulator Oksigen
Berita Industri-Ketika operator pemotongan mengeluh tentang tepi potongan yang tidak rata, terak yang berlebihan, atau nyala api yang terus-menerus meletus dan padam, hal pertama yang diperiksa oleh banyak pemecah masalah adalah ukuran dan pembersihan ujung obor. Penyebab paling umum sebenarnya adalah di bagian hulu: pengatur tekanan asetilena dan oksigen. Komponen kecil ini mengambil tekanan tangki yang dapat melebihi 2.000 psi untuk oksigen dan sekitar 250 psi untuk asetilena dan menurunkannya ke kisaran kerja tepat yang dibutuhkan obor pemotongan Anda. Jika pengatur gas salah, tekanan menyimpang, atau volume pengiriman tidak dapat mengimbangi ujung pemotongan yang besar, penyesuaian obor tidak akan dapat memperbaiki pemotongan tersebut. Titik awal yang tepat bukanlah menyalahkan obor tetapi memverifikasi regulator dan pengaturan tekanan.
Mengapa Pemotongan Oksigen Asetilena Membutuhkan Kontrol Tekanan yang Tepat
Pemotongan oksi-asetilen bergantung pada reaksi kimia, bukan hanya aliran gas panas. Baja dipanaskan sampai suhu nyalanya, kemudian semburan oksigen murni diarahkan ke logam panas. Oksigen bergabung dengan besi untuk membentuk oksida besi, dan panas dari reaksi eksotermik ini melelehkan dan menghilangkan logam di sepanjang garis potong. Proses ini bergantung pada dua variabel: panas yang cukup untuk mencapai suhu kayu bakar dan volume oksigen yang cukup untuk mempertahankan reaksi oksidasi.
Bahan bakar gas asetilena menyuplai api pemanasan awal. Oksigen mendukung nyala api dan jet pemotongan. Kedua gas harus sampai ke obor pada tekanan dan laju aliran yang benar. Tekanan silinder dalam tabung oksigen penuh bisa mencapai 2.200 psi. Silinder asetilena, yang diisi dengan massa berpori dan aseton untuk menjaga kestabilan gas, memiliki tekanan maksimum yang diijinkan sekitar 250 psi dan tidak boleh digunakan melebihi tekanan tersebut. Tanpa pengatur, tekanan tersebut akan menghancurkan obor pemotongan dan menciptakan kondisi yang tidak aman. Regulator tekanan mengurangi tekanan silinder ke tekanan keluar yang terkontrol dan mempertahankannya saat silinder kosong.
Pengaturan Tekanan Standar untuk Pemotongan Oxy-Acetylene
Pengaturan tekanan bergantung pada ukuran ujung obor dan ketebalan logam. Untuk sebagian besar pekerjaan pemotongan umum, tekanan kerja asetilena turun antara 5 dan 15 psi, sedangkan tekanan oksigen pemotongan biasanya antara 40 dan 55 psi untuk selang 3/8 inci dan ujung pemotongan sedang. Titik awal yang umum untuk baja 1/2 inci adalah asetilena 10 psi dan oksigen 45 psi. Tip yang lebih besar dan pelat yang lebih tebal memerlukan lebih banyak aliran oksigen, belum tentu lebih banyak tekanan asetilena; tekanan asetilena tidak boleh dinaikkan melebihi 15 psi karena asetilena menjadi tidak stabil pada tekanan yang lebih tinggi.
| Ketebalan Bahan | Tekanan Asetilena | Tekanan Oksigen | Ukuran Ujung |
|---|---|---|---|
| Hingga 1/4 inci | 5 hingga 8 psi | 35 hingga 40 psi | 0 atau 1 |
| 1/4 hingga 1/2 inci | 8 hingga 10 psi | 40 hingga 45 psi | 1 atau 2 |
| 1/2 hingga 1 inci | 10 hingga 15 psi | 45 hingga 55 psi | 2 atau 3 |
| Lebih dari 1 inci | 12 hingga 15 psi | 55 hingga 70 psi | 4 atau lebih besar |
Angka-angka ini adalah titik awal. Pabrikan obor dan ujung pemotong Anda akan memberikan bagan yang lebih rinci. Regulator harus mampu memberikan tekanan ini secara konsisten saat obor beroperasi. Jika tekanan turun saat Anda menarik tuas pemotong, regulator mungkin terlalu kecil, rusak, atau tidak disetel dengan benar.
Memilih Regulator Asetilena dan Oksigen yang Tepat
Asetilena dan oksigen tidak boleh menggunakan regulator yang sama. Regulator asetilena memiliki sambungan ulir sebelah kiri untuk mencegah sambungan silang, dan dibuat dengan bahan yang aman untuk layanan asetilena. Regulator oksigen harus dibersihkan untuk servis oksigen dan menggunakan benang sebelah kanan. Keduanya tidak dapat dipertukarkan, dan penggunaan regulator yang salah dapat menimbulkan bahaya keselamatan yang serius.
Saat memilih regulator asetilen untuk pekerjaan pemotongan, perhatikan tiga hal: tekanan keluar yang stabil di seluruh rentang aliran, pengukur tekanan yang mudah dibaca dan akurat, dan bodi yang dapat menangani siklus kerja. Untuk pekerjaan pemotongan volume tinggi, regulator dengan diafragma lebih besar dan bodi aliran tinggi akan menjaga tekanan lebih baik dibandingkan model tugas ringan. Jika Anda melakukan pemotongan terus menerus, regulator tidak boleh membeku atau membiarkan tekanan merambat. Regulator pengelasan dan pemotongan asetilena berstabilitas tinggi adalah pilihan tepat untuk tugas semacam ini.
 AR-56 Regulator Pengelasan dan Pemotongan Asetilena Stabilitas Tinggi Untuk pemotongan terus menerus, pengatur asetilen ini menjaga tekanan keluar tetap stabil pada berbagai tekanan silinder. Konstruksinya yang kokoh dan diafragma besar mencegah pembekuan dan penurunan tekanan, memastikan nyala api yang konsisten dan pengoperasian yang andal. Lihat Produk →
Untuk oksigen, logika yang sama berlaku. Jet oksigen pemotongan memerlukan pasokan volume tinggi yang tidak terputus pada 40 hingga 70 psi. Regulator yang membatasi aliran atau meningkatkan tekanan akan menyebabkan pemotongan yang tidak konsisten dan gas yang terbuang. Regulator oksigen dengan tingkat pengoperasian berkelanjutan dan bodi kokoh adalah pilihan yang lebih aman untuk pemotongan tugas tinggi.
 OR-07A Regulator Kontrol Tekanan Oksigen Operasi Berkelanjutan Regulator oksigen ini menghasilkan keluaran yang stabil dari tekanan masuk yang tinggi, dengan desain yang tahan lama untuk penggunaan jangka panjang. Penyesuaiannya yang presisi dan sambungan anti bocor mendukung pemotongan tanpa gangguan, mengurangi limbah, dan meningkatkan kualitas pemotongan. Lihat Produk →
Regulator Satu Tahap vs. Dua Tahap
Regulator satu tahap mengurangi tekanan dalam satu langkah. Saat gas dalam silinder digunakan, tekanan keluar dapat sedikit menyimpang karena tekanan masuk berubah. Regulator dua tahap menggunakan dua langkah pengurangan tekanan dan memberikan tekanan keluar yang lebih stabil selama masa pakai silinder. Untuk pemotongan oksi-asetilen, regulator dua tahap sering kali sepadan dengan biaya tambahannya jika Anda menjalankan pekerjaan jangka panjang atau menggunakan silinder besar. Tekanan yang stabil menghasilkan nyala api yang lebih tenang dan kualitas potongan yang lebih konsisten.
Sebelum membeli, periksa kisaran tekanan keluaran, jenis sambungan saluran masuk, apakah pengukur diberi tanda untuk gas yang benar, dan apakah bodinya terbuat dari kuningan palsu atau paduan yang tahan lama. Baca panduan ini terus memilih pengatur tekanan asetilena yang tepat untuk lebih detailnya. Anda juga dapat menelusuri baris lengkapnya pengatur tekanan asetilena untuk membandingkan model dengan rentang tekanan dan kapasitas aliran yang berbeda.
Kesalahan Umum Regulator dan Risiko Pembelian
Kesalahan paling umum adalah penggunaan regulator yang dapat disesuaikan yang ditujukan untuk gas lain. Regulator CO2 mungkin tidak sengaja terpasang pada botol asetilena, namun bahan dan kisaran tekanannya tidak cocok untuk asetilena. Hal ini dapat menyebabkan kerusakan internal atau tekanan yang tidak terkendali. Masalah lain yang sering terjadi adalah memilih regulator dengan rentang tekanan yang terlalu sempit. Misalnya, regulator dengan tekanan keluar maksimum 30 psi mungkin cocok untuk obor kecil tetapi tidak akan memberikan tekanan oksigen yang cukup untuk pekerjaan pemotongan yang berat.
Creep tekanan adalah masalah lain. Regulator yang merayap perlahan akan meningkatkan tekanan keluar setelah Anda menyetelnya. Hal ini dapat menyebabkan tekanan asetilen meningkat melebihi batas aman 15 psi dan menimbulkan risiko nyala api atau kilas balik yang tidak stabil. Jika Anda melihat jarum melayang ke atas selama beberapa menit, ganti regulator atau servis. Selain itu, jangan gunakan regulator yang menunjukkan tanda-tanda oli atau gemuk pada sambungannya. Regulator oksigen harus bebas dari hidrokarbon karena oksigen di bawah tekanan bereaksi keras dengan minyak dan lemak.
Saat membeli, belilah dari pemasok yang menawarkan regulator asetilena dan oksigen yang sesuai dengan pekerjaan biasa Anda. Jika Anda sering memotong baja tebal, belanjakan lebih banyak untuk pengatur oksigen aliran tinggi. Jika pekerjaan Anda terputus-putus dan ringan, regulator yang ringkas dan ekonomis mungkin sudah cukup. Pertimbangkan apakah Anda memerlukan pengukur tetap atau memungkinkan penyesuaian, karena beberapa meja potong dan instalasi pabrik memerlukan thread antarmuka tertentu.
Daftar Periksa Pemeliharaan dan Keselamatan
- Periksa pengukur regulator sebelum setiap shift apakah ada kerusakan atau lensa retak.
- Pastikan selang pengatur asetilena terhubung ke tabung asetilena dan pengatur oksigen ke tabung oksigen.
- Buka katup silinder secara perlahan dan berdirilah di samping saat memberi tekanan.
- Jangan sekali-kali menggunakan gemuk atau oli pada alat pengatur oksigen.
- Bersihkan saluran sebelum menyalakan obor dengan membuka sebentar setiap selang di ujung obor.
- Periksa rumah diafragma dari kebocoran menggunakan solusi pendeteksi kebocoran.
- Setelah digunakan, tutup katup silinder dan keluarkan tekanan dari regulator dan selang.
Langkah-langkah ini hanya memakan waktu beberapa menit namun mencegah kecelakaan yang paling umum. Regulator yang diperhatikan akan memberikan tekanan yang konsisten selama bertahun-tahun.
Intinya
Pemotongan oksi-asetilen masih bergantung pada perangkat keras kuno dan andal. Obor pemotongan hanya akan berfungsi jika tekanan yang diberikan padanya. Atur asetilen antara 5 dan 15 psi dan oksigen antara 35 dan 70 psi tergantung pada ukuran ujung dan ketebalan bahan, kemudian periksa apakah pembacaan tetap stabil pada aliran penuh. Pilih regulator yang sesuai dengan kebutuhan gas, ukuran yang sesuai dengan pekerjaan, dan dibuat untuk pengoperasian terus-menerus bila diperlukan. Dengan adanya regulator asetilen dan oksigen yang tepat, pemotongan yang bersih, pengoperasian yang aman, dan konsumsi gas yang konsisten menjadi lebih mudah dicapai.
Produk terkait
-

-
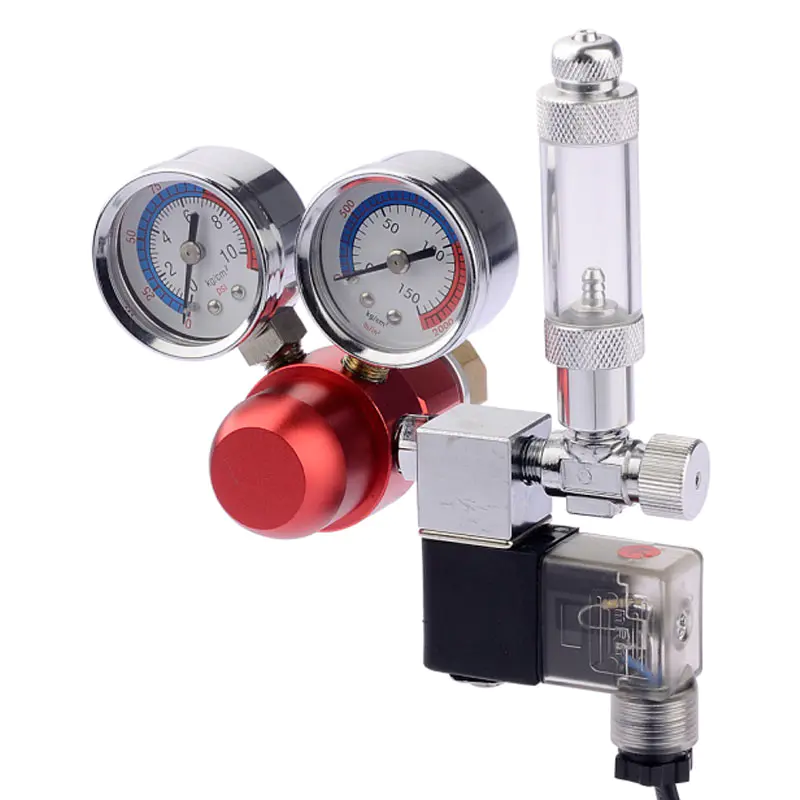
Regulator CO2 akuarium dengan pengukur tekanan ganda dan penghitung gelembung tunggal ini diranca...
See Details -
Regulator Asetilena Pengelasan dan Pemotongan Stabilitas Tinggi AR-56 dirancang dengan fokus pada...
See Details -

Regulator Oksigen Manajemen Tekanan Presisi OR-03 adalah perangkat pengurang tekanan oksigen prof...
See Details -
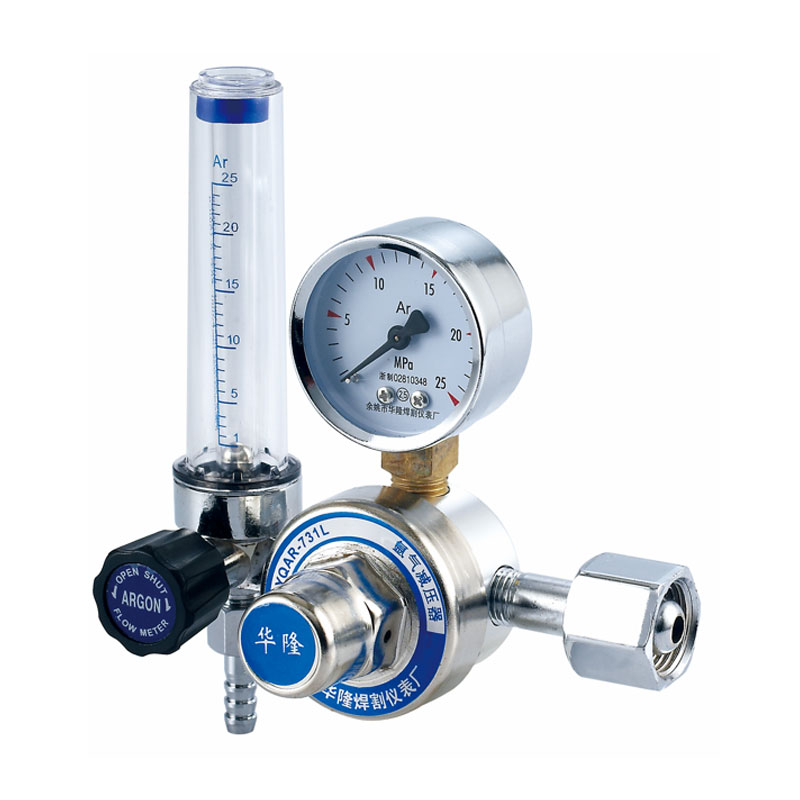
Regulator Silinder Argon Tekanan Tinggi ArR-01 adalah perangkat pengatur tekanan yang dirancang u...
See Details -
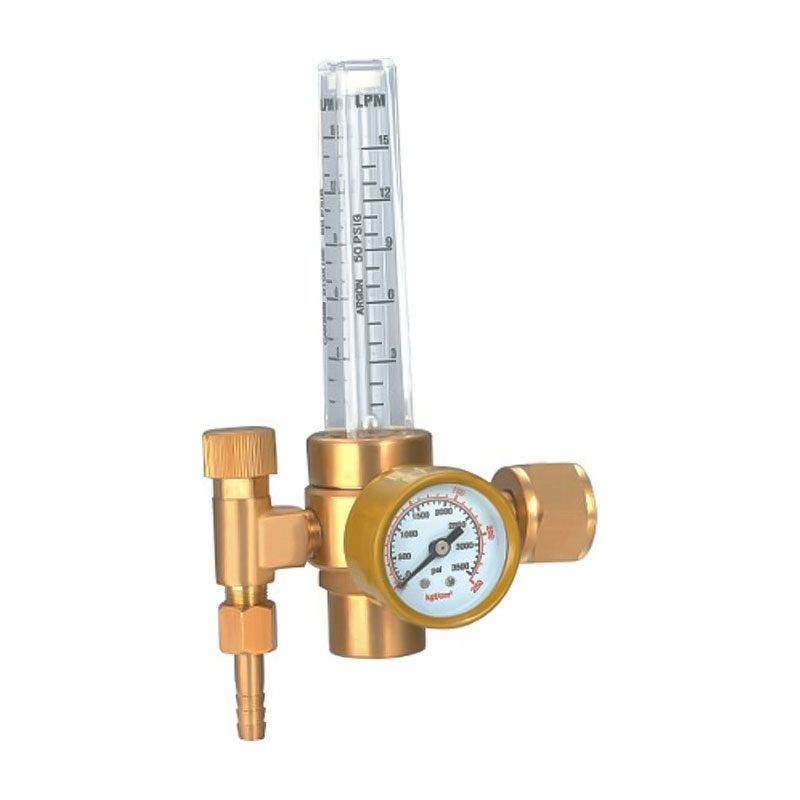
Regulator Argon Presisi Tekanan Tinggi AR-191T adalah perangkat pengatur tekanan yang dirancang k...
See Details -

Regulator Oksigen Industri OOR-58 adalah perangkat manajemen tekanan yang dirancang khusus untuk ...
See Details -

Regulator oksigen presisi tekanan tinggi OR-13 dirancang khusus untuk aplikasi tekanan tinggi. Ia...
See Details
- TENTANG KAMI
- Profil perusahaan
- Factory Show
- Honor & Certificates
- PRODUK
- Regulator Tekanan untuk Pengelasan dan Pemotongan
- Pengatur Tekanan Akuarium
- Pengatur Tekanan Bir dan Minuman
- Peredam Tekanan Pipa
- INFORMASI KONTAK
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Jalan Tanjialing Barat, Jalan Lanjiang, Yuyao, 315400, Zhejiang

-
- KODE QR SELULER

