Regulator Asetilena Pengelasan dan Pemotongan Stabilitas Tinggi AR-56 dirancang dengan fokus pada...
See Details
 Organisasi
Pengaturan Oksigen Asetilen: Tekanan Regulator Aman untuk Pengelasan & Pemotongan
Berita Industri-Pengaturan asetilena dan oksigen didasarkan pada satu aturan ketat dan beberapa titik awal yang dapat diandalkan. Aturan tegasnya adalah asetilena tidak pernah melebihi 15 psi pada regulator, karena asetilena menjadi tidak stabil melebihi tekanan tersebut. Titik awalnya adalah rentang sempit untuk pemotongan, pengelasan, dan pemanasan, dan Anda menyempurnakannya setelah api menyala. Atur tekanan dengan cara ini dan Anda akan mendapatkan potongan yang lebih bersih, lebih sedikit limbah gas, dan bengkel yang jauh lebih aman.
Mengapa Pengaturan Regulator Penting
Kedua gas tersebut melakukan pekerjaan yang berbeda. Asetilena adalah bahan bakarnya; oksigen memasok pembakaran dan, selama pemotongan, aliran berkecepatan tinggi yang mengoksidasi dan mengeluarkan terak dari garitan. Ketika tekanannya salah, gejalanya langsung muncul:
- Asetilen terlalu sedikit: nyala api menyembul dan kembali ke ujungnya.
- Terlalu banyak asetilena: nyala api yang jelaga dan lambat, ditambah risiko yang tidak perlu untuk mencapai batas 15 psi.
- Oksigen rendah: tepi potongan tidak rata dengan kotoran tebal dan tidak ada tetesan tajam.
- Oksigen tinggi: oksidasi berlebihan pada permukaan yang terpotong dan keausan dini pada permukaan ujung.
Cara praktisnya adalah memulai dengan angka-angka yang diketahui bagus, menyalakan obor, dan membaca nyala api. Memutar kenop dan berharap jarang berakhir dengan baik.
Plafon Asetilena 15 psi
Asetilena dilarutkan dalam aseton di dalam silindernya. Jika Anda menariknya pada tekanan kerja di atas sekitar 15 psi, gas dapat terurai dengan sendirinya, menghasilkan panas dan berpotensi meledak tanpa adanya oksigen. Ini bukanlah preferensi atau pilihan gaya; itu adalah batas fisik yang diakui oleh produsen regulator, pemasok silinder, dan setiap kode pengelasan yang berhubungan dengan peralatan oxy-fuel.
Tiga kebiasaan membuat Anda tetap aman:
- Jangan sekali-kali menyetel pengatur asetilena di atas 15 psi, bahkan untuk pelat tebal atau ujung multi-lubang yang besar.
- Buka katup silinder asetilen secara perlahan, tidak lebih dari seperempat sampai setengah putaran.
- Biarkan kunci katup tetap di tempatnya saat bekerja agar Anda dapat menutup silinder dengan cepat dalam keadaan darurat.
Pengaturan Asetilena dan Oksigen yang Direkomendasikan
Nilai di bawah ini adalah untuk nozel pemotongan dan pengelasan dua bagian standar dengan panjang selang rata-rata. Mereka sedang memulai tekanan, jadi perlakukan mereka sebagai ujian pertama dan bukan otoritas akhir.
| Operasi | Ketebalan Bahan | Asetilena (psi) | Oksigen (psi) |
|---|---|---|---|
| Pemotongan | Hingga 1/8 inci (3 mm) | 4-5 | 20-25 |
| Pemotongan | 1/8 inci hingga 1/2 inci (3-12 mm) | 5-8 | 30-40 |
| Pemotongan | 1/2 inci ke atas (12 mm ) | 8-12 | 40-50 |
| Pengelasan | Lembaran tipis, hingga 1/8 inci | 3-5 | 5-10 |
| Pengelasan | Bagian sedang, 1/8-1/2 inci | 5-8 | 10-20 |
| Pengelasan | Bagian berat, 1/2 inci ke atas | 8-12 | 20-30 |
Baca Nomor Tip, Lalu Sesuaikan
Tip pemotongan standar memiliki nomor stempel yang memberi tahu Anda tekanan bahan bakar secara langsung. Tip bertanda "4" membutuhkan sekitar 4 psi asetilena; tip bertanda "6" menginginkan 6 psi. Atur oksigen kira-kira 8 hingga 10 kali nilai asetilena, yang menempatkan ujung angka 4 pada 32 hingga 40 psi oksigen. Aturan praktis ini berasal dari produsen tip dan berlaku baik pada kisaran ukuran biasa 0 hingga 6.
Apa yang Harus Diubah Setelah Pencahayaan
Nyalakan obor dan nyalakan api netral. Anda menginginkan kerucut bagian dalam yang tajam dan berwarna biru dengan hanya sedikit bulu di tepinya. Jika bulunya tumbuh besar, naikkan oksigen sedikit atau turunkan asetilena sedikit. Jika nyala api membutuhkan lebih banyak gas tetapi pengatur asetilen sudah berada pada 15 psi, hentikan memutar kenop dan pasang ujung yang lebih besar. Lebih banyak tekanan bukanlah jawabannya; lebih banyak aliran tip adalah.
Pemotongan vs. Pengelasan: Gas Sama, Tekanan Berbeda
Pemotongan memerlukan aliran oksigen berkecepatan tinggi karena oksigen harus mengoksidasi baja dan mengeluarkannya dari garitan. Itulah sebabnya tabel menunjukkan oksigen pada 25 hingga 50 psi sedangkan asetilena tetap di bawah 15 psi. Sebaliknya, pengelasan menggunakan api netral dengan aliran rendah, sehingga oksigen mendekati tekanan asetilen: beberapa psi, bukan 30 atau 40.
Jika Anda memotong dengan pengaturan pengelasan, pemanasan awal akan terlalu lambat dan aliran oksigen terlalu lemah untuk pelat tebal. Jika Anda mengelas dengan pengaturan pemotongan, Anda akan membuat lubang pada bahan tipis dan meninggalkan lapisan yang sangat teroksidasi. Atur regulator untuk pengoperasian tertentu, lalu konfirmasikan dengan bentuk api sebelum menyentuh logam.
Pengaturan Regulator Langkah demi Langkah
- Berdirikan silinder dengan tegak dan kencangkan agar tidak jatuh.
- Pasang regulator. Alat kelengkapan oksigen menggunakan ulir kanan; fitting asetilen menggunakan benang sebelah kiri. Keduanya harus dimulai dengan lancar dengan tangan tanpa memaksa.
- Kembalikan kenop penyetel regulator sepenuhnya, berlawanan arah jarum jam, sebelum membuka katup silinder mana pun.
- Buka katup silinder asetilen secara perlahan dan berhenti pada seperempat hingga setengah putaran. Jaga agar kunci katup tetap pada tempatnya.
- Buka katup tabung oksigen sepenuhnya hingga segel katup terpasang secara merata.
- Atur tekanan kerja dengan katup obor tertutup: asetilena terlebih dahulu, lalu oksigen.
- Bersihkan setiap selang dengan cara meretakkan katup obor sejenak, lalu menutupnya.
- Periksa semua sambungan dengan air sabun sebelum menyalakan; gelembung berarti kebocoran.
Memilih Regulator yang Memegang Pengaturan dengan Andal
Presisi penting ketika Anda menyetel 4 psi dan mengharapkannya bertahan di sana untuk jangka waktu pemotongan yang lama. Regulator dengan kenop pengatur benang halus dan pengukur yang dapat dibaca memungkinkan Anda mendapatkan angka pasti dengan cepat. Dudukan katup yang stabil menjaga angka tersebut tetap stabil saat tekanan silinder turun, sehingga Anda tidak perlu terus-menerus memeriksa dan menyetel ulang.
Untuk servis asetilena, seri AR kami mencakup pekerjaan bangku dan tugas pemotongan berat. AR56 dibuat untuk siklus pengelasan dan pemotongan berkelanjutan yang mengutamakan stabilitas keluaran, sedangkan AR03 memberikan kontrol presisi tinggi untuk penyesuaian nyala api yang halus. Di sisi oksigen, regulator operasi berkelanjutan OR07a mempertahankan pengiriman yang stabil selama sesi pemotongan yang panjang, yang persis seperti yang Anda inginkan setelah pengaturan dilakukan.
 AR-56 Regulator Asetilena Stabilitas Tinggi untuk Pengelasan dan Pemotongan Regulator ini mempertahankan keluaran asetilena yang stabil untuk siklus pengelasan dan pemotongan yang berkelanjutan. Menawarkan output yang dapat disesuaikan dari 0 hingga 40 kg/cm², saluran masuk bulat G5/8", dan saluran keluar selang duri 3/8", tersedia dalam versi yang seluruhnya terbuat dari tembaga atau ekonomis. Lihat Produk →
 AR-03 Regulator Tekanan Asetilena Presisi Tinggi Dirancang untuk penyesuaian nyala api yang halus, model ini memberikan kontrol tekanan asetilena yang stabil dengan rentang masukan 0–2,5 kg/cm² dan keluaran yang dapat disesuaikan hingga 40 kg/cm², menekankan akurasi pemesinan dan penyegelan untuk pengoperasian yang andal. Lihat Produk →
 OR-07A Regulator Kontrol Tekanan Oksigen Operasi Berkelanjutan Dibuat untuk sesi pemotongan yang lama, pengatur oksigen ini menangani tekanan masukan tinggi hingga 3000 psi dan menghasilkan keluaran stabil dari 4 hingga 80 psi. Saluran masuk CGA540 dan pengukur yang mudah dibaca mendukung pekerjaan berkelanjutan yang andal. Lihat Produk →
Jika Anda mengganti regulator pada rig yang sudah ada, kriteria pemilihan praktisnya sama: peringkat layanan gas, rentang pengukur, dan kapasitas keluaran. Panduan kami tentang memilih pengatur tekanan asetilena yang tepat membahas poin-poin tersebut dalam bahasa yang sederhana dan membahas kesalahan umum yang harus dihindari.
Setelah pengaturan asetilen dan oksigen Anda siap, periksa kembali pengukurnya setelah beberapa menit bekerja. Regulator dapat merayap saat silinder kosong, terutama setelah penggunaan berat. Konfirmasikan kembali tekanan asetilen pada awal setiap pekerjaan, jangan pernah melebihi tekanan 15 psi, dan jaga ujungnya tetap bersih. Tip bersih pada 4 psi akan menghentikan pengaturan kotor pada tekanan maksimum, dan akan melakukannya tanpa menguji batas peralatan Anda.
Produk terkait
-
-

Regulator Gas Asetilena AR-02 adalah perangkat kontrol tekanan yang dirancang untuk digunakan den...
See Details -

Regulator Oksigen Manajemen Tekanan Presisi OR-03 adalah perangkat pengurang tekanan oksigen prof...
See Details -

Pengontrol Aliran Karbon Dioksida Pengelasan JTR-02A dirancang khusus untuk operasi pengelasan. P...
See Details -
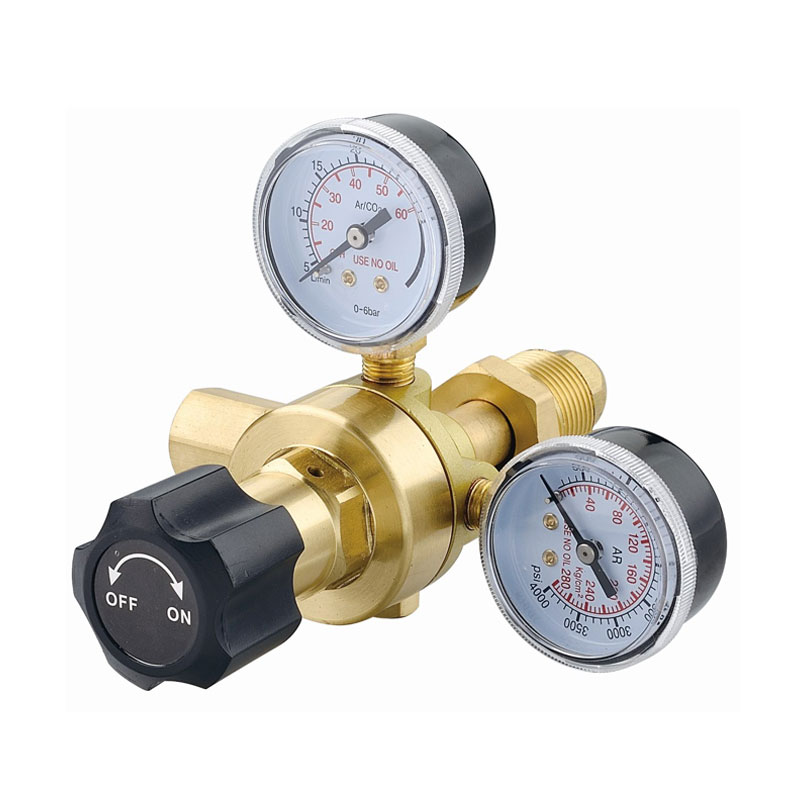
Regulator Argon Las Industri ArR-192 adalah perangkat pengatur tekanan yang dirancang khusus untu...
See Details -
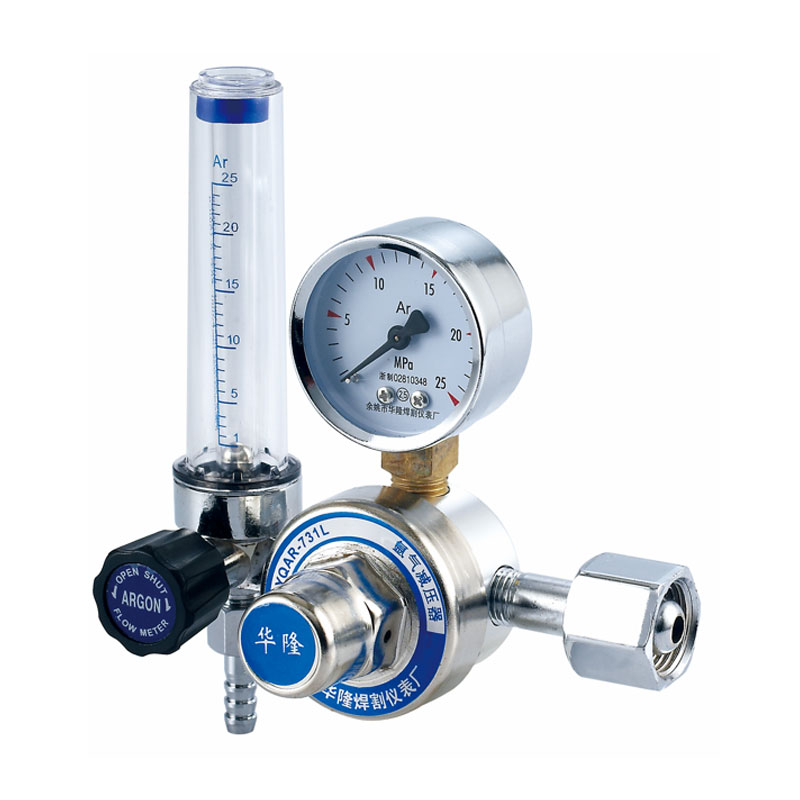
Regulator Silinder Argon Tekanan Tinggi ArR-01 adalah perangkat pengatur tekanan yang dirancang u...
See Details -
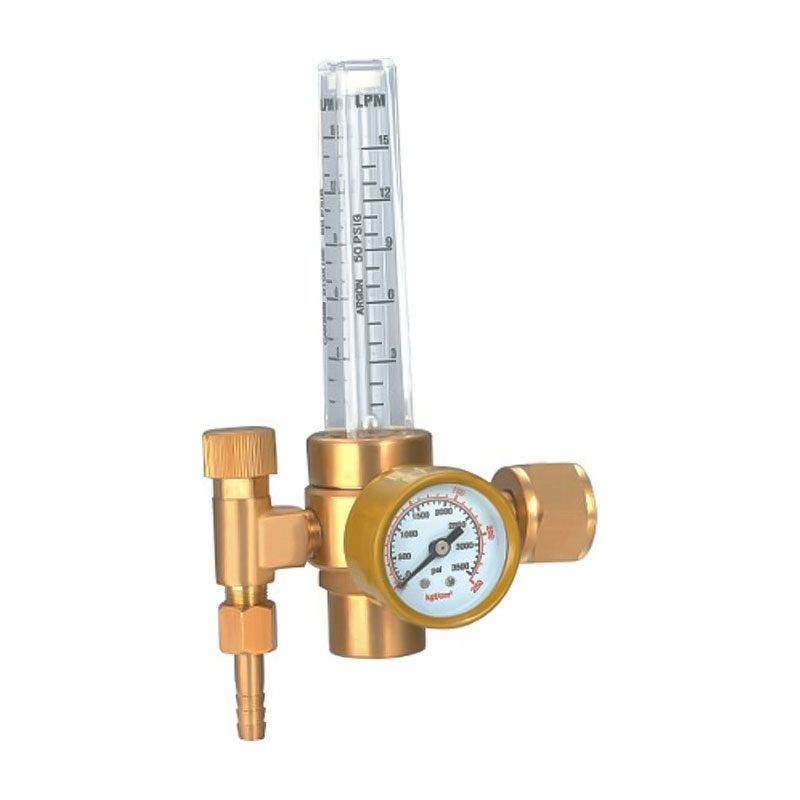
Regulator Argon Presisi Tekanan Tinggi AR-191T adalah perangkat pengatur tekanan yang dirancang k...
See Details -

Regulator Oksigen Industri OOR-58 adalah perangkat manajemen tekanan yang dirancang khusus untuk ...
See Details
- TENTANG KAMI
- Profil perusahaan
- Factory Show
- Honor & Certificates
- PRODUK
- Regulator Tekanan untuk Pengelasan dan Pemotongan
- Pengatur Tekanan Akuarium
- Pengatur Tekanan Bir dan Minuman
- Peredam Tekanan Pipa
- INFORMASI KONTAK
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Jalan Tanjialing Barat, Jalan Lanjiang, Yuyao, 315400, Zhejiang

-
- KODE QR SELULER

